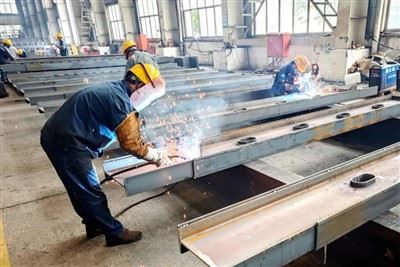
छूत वेल्डिंग/छूत स्टेनलेस स्टील वेल्डिंग
दुर्दम्य टंगस्टन वेल्डिंग तार और वर्कपीस के बीच चाप उत्पन्न होता है। आम तौर पर इस्तेमाल की जाने वाली परिरक्षण गैस शुद्ध आर्गन होती है, और खिलाए गए तार को चार्ज नहीं किया जाता है। इसे हाथ से या यांत्रिक रूप से (टीआईजी स्टेनलेस स्टील वेल्डिंग के दौरान) भेजा जा सकता है। कुछ विशिष्ट उपयोगों के लिए, फेड वायर को भेजने की आवश्यकता नहीं होती है। वेल्ड की जाने वाली सामग्री यह निर्धारित करती है कि डायरेक्ट करंट या अल्टरनेटिंग करंट का उपयोग करना है या नहीं: डायरेक्ट करंट का उपयोग करते समय, टंगस्टन इलेक्ट्रिक वेल्डिंग वायर को नेगेटिव पोल के रूप में सेट किया जाता है, क्योंकि इसमें गहरी पैठ क्षमता होती है, यह विभिन्न प्रकार के स्टील के लिए बहुत उपयुक्त है, लेकिन यह वेल्ड पूल के लिए उपयुक्त नहीं है। कोई "सफाई कार्रवाई" नहीं है।
TIG वेल्डिंग विधि (TIG स्टेनलेस स्टील वेल्डिंग) का मुख्य लाभ यह है कि यह बड़ी सामग्री की एक विस्तृत श्रृंखला को वेल्ड कर सकती है, जिसमें वर्कपीस 0.6mm और उससे अधिक की मोटाई शामिल है। सामग्रियों में मिश्र धातु इस्पात, एल्यूमीनियम, मैग्नीशियम, तांबा और इसके मिश्र धातु, ग्रे कच्चा लोहा, साधारण सूखा, विभिन्न कांस्य, निकल, चांदी, टाइटेनियम और सीसा शामिल हैं। आवेदन का मुख्य क्षेत्र पतले और मध्यम मोटाई वाले वर्कपीस पर वेल्डिंग के लिए मोटे वर्गों पर रूट पास के रूप में है।

TIG स्टेनलेस स्टील वेल्डिंग के लिए मुख्य बिंदु और सावधानियां:
(1) ऊर्ध्वाधर बाहरी विशेषताओं के साथ बिजली की आपूर्ति डीसी होने पर सकारात्मक ध्रुवीयता (वेल्डिंग तार नकारात्मक ध्रुव से जुड़ी होती है) को अपनाती है।
(2) यह आमतौर पर 6 मिमी से नीचे की पतली प्लेटों पर वेल्डिंग के लिए उपयुक्त है। इसमें सुंदर वेल्ड आकार और छोटे वेल्डिंग विरूपण की विशेषताएं हैं।
(3) सुरक्षात्मक गैस 99.99 प्रतिशत की शुद्धता के साथ आर्गन है। जब वेल्डिंग करंट 50 ~ 150A होता है, तो आर्गन गैस की प्रवाह दर 8 ~ 10L / मिनट होती है, जब करंट 150 ~ 250A होती है, आर्गन गैस की प्रवाह दर 12 ~ 15L / मिनट होती है।
(4) गैस नोजल से टंगस्टन इलेक्ट्रोड की उभरी हुई लंबाई अधिमानतः 4 ~ 5 मिमी, 2 ~ 3 मिमी खराब परिरक्षण वाले स्थानों में होती है जैसे कि पट्टिका वेल्डिंग, और 5 ~ 6 मिमी उन जगहों पर जहां नाली गहरी है, और दूरी से दूरी काम करने के लिए नोजल आम तौर पर 15 मिमी से अधिक नहीं होता है।
(5) स्टेनलेस स्टील वेल्डिंग छिद्रों की उपस्थिति को रोकने के लिए, यदि वेल्डिंग भागों पर जंग और तेल के धब्बे हैं, तो इसे साफ किया जाना चाहिए।
(6) साधारण स्टील की वेल्डिंग करते समय वेल्डिंग चाप की लंबाई अधिमानतः 2 ~ 4 मिमी और स्टेनलेस स्टील की वेल्डिंग करते समय 1 ~ 3 मिमी होती है। यदि यह बहुत लंबा है, तो सुरक्षा प्रभाव अच्छा नहीं होगा।
(7) बट प्राइमिंग के दौरान, नीचे के वेल्ड बीड के पीछे की ओर ऑक्सीकृत होने से रोकने के लिए, पीछे की तरफ भी गैस द्वारा संरक्षित करने की आवश्यकता होती है।
(8) आर्गन गैस को वेल्डिंग पूल की अच्छी तरह से रक्षा करने और वेल्डिंग ऑपरेशन को सुविधाजनक बनाने के लिए, टंगस्टन इलेक्ट्रोड की केंद्र रेखा और वेल्डिंग बिंदु पर वर्कपीस को आम तौर पर 80 ~ 85 डिग्री के कोण और बीच के कोण को बनाए रखना चाहिए। भराव तार और वर्कपीस की सतह यथासंभव छोटी होनी चाहिए, आम तौर पर लगभग 10 डिग्री।
(9) विंडप्रूफ और सांस लेने योग्य। जहां हवा हो, कृपया जाल को ब्लॉक करने के उपाय करें, और घर के अंदर वेंटिलेशन के उचित उपाय करें।
TIG स्टील वेल्डिंग या TIG स्टेनलेस स्टील वेल्डिंग के लिए हमसे बेझिझक संपर्क करें।